
Uncategorized
Đọc kết quả độ mịn sơn trên thước Biuged BGD 241/242/244 như thế nào?
Oct
Hiểu số đọc trước khi đánh giá mẫu
Một con số chỉ hữu ích khi người đo hiểu nó phản ánh điều gì. Với thước đo độ mịn sơn Biuged BGD 241/242/244, kết quả được xác định từ dấu hiệu hạt thô hoặc kết tụ xuất hiện trên rãnh có độ sâu thay đổi. Đây là phép đánh giá độ mịn phân tán trong sơn, mực in và chất phủ, cần được gắn với phương pháp thử cụ thể.
Không nên xem số đọc như kích thước trung bình của toàn bộ pigment. Hai mẫu có cùng mức đọc vẫn có thể khác về màu, độ bóng hoặc độ nhớt. Vì vậy, trong kiểm soát chất lượng, thước độ mịn đóng vai trò một chỉ tiêu bổ sung; nó không tự thay thế các phép thử khác để kết luận toàn bộ chất lượng vật liệu.
Thang đo phụ thuộc phiên bản thước
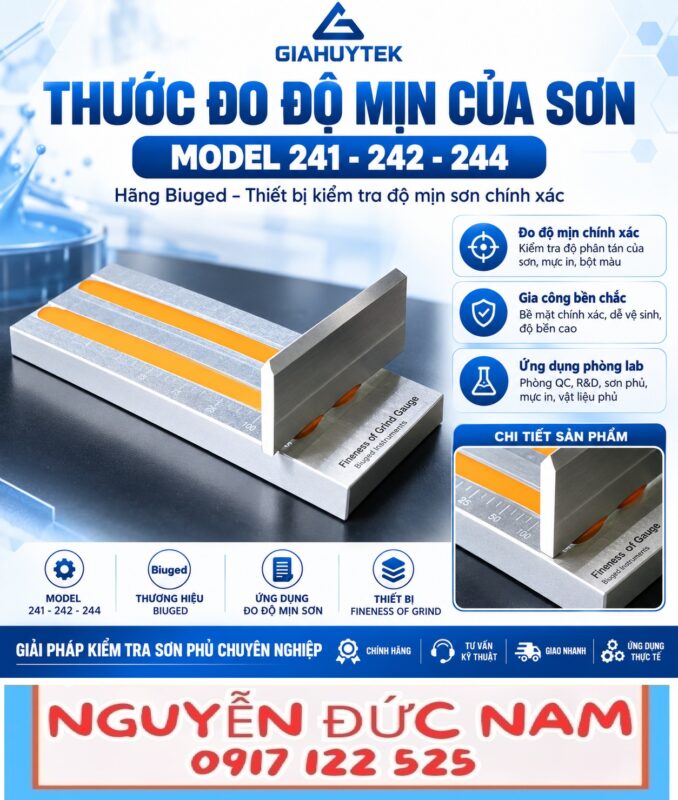
BGD 241 là dòng một rãnh, có các dải từ 0–15 đến 0–150 µm tùy mã phiên bản. BGD 242 bố trí hai rãnh, còn BGD 244 dùng một rãnh rộng với các lựa chọn 0–25, 0–50 và 0–100 µm. Người dùng cần đọc thông tin khắc trên dụng cụ thay vì suy ra dải đo từ tên dòng.
Trên những phiên bản có thang µm hoặc Hegman, phải nhận biết đúng đơn vị đang sử dụng và cách diễn giải theo phương pháp. Không ghi một giá trị trần thiếu đơn vị vào phiếu QC. Khi so sánh dữ liệu do hai người thực hiện, kiểm tra cả mã thước và thang dùng để tránh nhầm khác biệt về đơn vị thành biến động của mẫu.
Bề mặt sạch là điều kiện để đọc rõ
Nếu rãnh có cặn khô hoặc cạnh dao dính bụi, dấu vết sinh ra có thể bị nhầm với hạt thô. Làm sạch bộ thước thép không gỉ bằng khăn mềm ít xơ cùng dung môi thích hợp. Đặt trên bàn phẳng, đủ sáng và tránh rung để đường kéo ổn định. Kiểm tra tình trạng dao trước khi đưa mẫu mới lên bề mặt.
Mẫu cũng cần đại diện cho vật liệu đang kiểm tra. Khuấy đồng nhất theo quy trình rồi lấy phần thử, không chỉ dùng lớp bên trên của bình đã lắng. Việc điều chỉnh dung môi phải có căn cứ trong phương pháp, không làm theo cảm giác. Chuẩn bị nhất quán giúp người đọc phân biệt hiện tượng thật với sai khác do cách xử lý mẫu.
Từ lượt kéo đến điểm đọc
Cho mẫu vào đầu sâu của rãnh và kéo dao về đầu nông bằng một chuyển động đều, liên tục. Giữ cạnh dao tiếp xúc đúng với mặt thước theo hướng dẫn. Không dừng giữa chừng để nhìn, không kéo qua lại trên cùng lớp và không tăng lực nhằm làm dấu hạt biến mất. Một lượt kéo lỗi cần được chuẩn bị lại.
Quan sát ngay sau thao tác, xác định vùng xuất hiện dấu hạt theo quy tắc của phương pháp đang dùng. ISO 1524 hoặc ASTM D1210 có thể là căn cứ khi phù hợp với yêu cầu thử, nhưng cần xem đúng tiêu chí áp dụng. Không tự chọn một đốm đơn độc hoặc một vệt bất thường làm kết quả chỉ vì chúng dễ nhìn nhất.
Ghi kết quả và kiểm tra độ nhất quán
Hồ sơ nên ghi mã mẫu, công đoạn, loại thước, dải đo, đơn vị, từng giá trị và người thực hiện. Những điều kiện như nhiệt độ, thời điểm lấy mẫu hoặc thời gian sau khuấy cần được ghi khi quy trình yêu cầu. Nhờ đó, phòng thí nghiệm có thể đối chiếu các kết quả trong cùng một bối cảnh.
Nếu những lượt lặp khác nhau đáng kể, kiểm tra độ đồng nhất của mẫu, cặn trong rãnh, bọt và cách kéo dao trước khi báo cáo. Tránh chỉ chọn lượt cho kết quả tốt nhất. Giới hạn chấp nhận phải được xây dựng cho loại sản phẩm và mục đích sử dụng, không lấy một số tham khảo bất kỳ để đánh giá tất cả mẻ sơn.
Giữ chất lượng quan sát trong sử dụng lâu dài
Lau sạch mẫu sau khi đọc, khi sơn hoặc mực chưa đóng cứng. Dùng dung môi tương thích và tránh mọi cách cạo bằng vật nhọn làm tổn thương rãnh. Làm khô bộ dụng cụ trước khi cất vào hộp bảo vệ; kiểm tra định kỳ mặt đo và cạnh dao theo quy định quản lý thiết bị của đơn vị.
Khi cần chọn BGD 241, BGD 242 hoặc BGD 244 cho kiểm tra sơn và pigment, hãy trao đổi dải độ mịn dự kiến cùng phương pháp báo cáo. Dụng cụ đúng cấu hình sẽ thuận tiện cho việc quan sát, còn thao tác nhất quán giúp kết quả có thể so sánh. Đó là nền tảng để sử dụng dữ liệu độ mịn trong QA/QC và nghiên cứu công thức.
